Artykuł sponsorowany
Jak parametry kąpieli ultradźwiękowej wpływają na skuteczność czyszczenia elementów instalacji procesowych
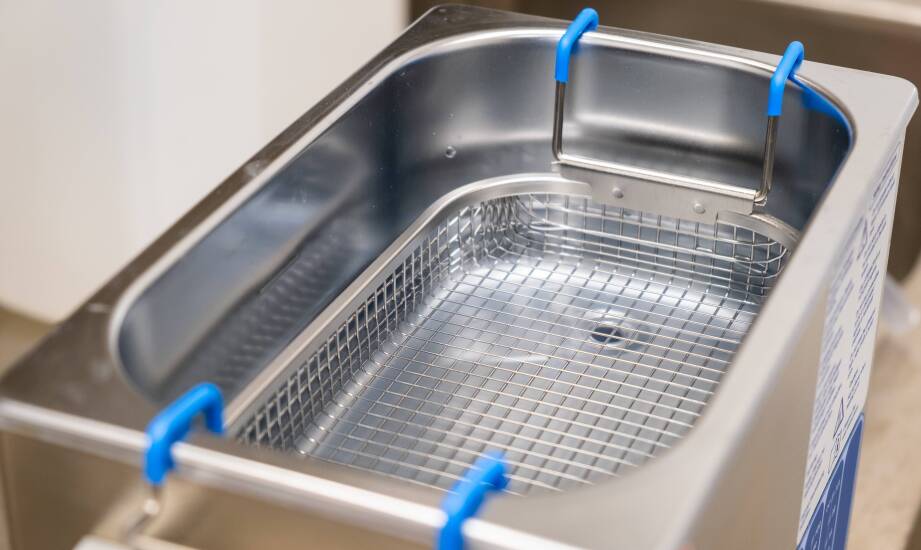
W produkcji farmaceutycznej czyszczenie ultradźwiękowe elementów instalacji procesowych służy do kontrolowanego usuwania określonych zabrudzeń z urządzeń oraz rurociągów higienicznych. Tradycyjne metody mechaniczne często okazują się niewystarczające w przypadku skomplikowanych geometrii zaworów czy przetłoczeń. Zastosowanie fal dźwiękowych pozwala ominąć uniwersalne procedury mycia na rzecz wysoce precyzyjnego oddziaływania zjawiska kawitacji. Skuteczne wyeliminowanie osadów z substancji czynnych wymaga ścisłego dopasowania parametrów fizycznych do rodzaju specyficznych zanieczyszczeń. Odpowiednia konfiguracja aparatury zabezpiecza jednocześnie wrażliwe stopy metali przed mikrouszkodzeniami.
Przeczytaj również: Skup płyt CD i DVD: jak zacząć swoją przygodę z kolekcjonowaniem?
Osiągnięcie w pełni powtarzalnego efektu higienicznego zależy od głębokiego zrozumienia procesów zachodzących w cieczy roboczej. Każdy cykl produkcyjny generuje inny typ zabrudzeń, co narzuca konieczność rygorystycznego dobierania ustawień generatorów fal w sposób całkowicie zindywidualizowany.
Przeczytaj również: Jakie środki czyszczące są stosowane podczas maszynowego czyszczenia posadzek?
Jak częstotliwość fal wpływa na zjawisko kawitacji?
Częstotliwość ultradźwięków w przedziale od 20 do 60 kHz bezpośrednio decyduje o wielkości i charakterze powstających pęcherzyków próżniowych. Niższe wartości z tego zakresu generują większe pęcherzyki kawitacyjne o znacznie wyższej energii implozji. Ich zapadanie się wytwarza punktowe skoki ciśnienia, które z dużą siłą uderzają w powierzchnię mytego elementu. Taki profil fali doskonale radzi sobie z usuwaniem wyjątkowo ciężkich, mechanicznych osadów z wytrzymałych części konstrukcyjnych.
Przeczytaj również: Jak wybrać odpowiednią grubość materiału dla dywaników gumowych do swojego auta?
Wyższe pasma częstotliwości tworzą z kolei mniejsze i liczniejsze pęcherzyki, które oddają energię zdecydowanie łagodniej. Gęsta sieć drobnych wybuchów skutkuje bardzo jednorodnym pokryciem całej dostępnej objętości cieczy roboczej. Równomierny rozkład ciśnień we wnętrzu wanny minimalizuje ryzyko powstawania martwych stref o wyraźnie osłabionym działaniu. Zjawisko to odgrywa kluczową rolę podczas obróbki detali o wybitnie złożonej budowie, takich jak dysze wtryskowe czy gęsto użebrowane wirniki homogenizatorów.
Regulacja parametrów prądu lub zastosowanie technologii cyklicznie zmiennej częstotliwości pozwala wyeliminować słabe punkty w rozkładzie fal. W praktyce projektowej inżynierów firmy Craftech ostateczny dobór właściwego pasma zależy od siły adhezji zabrudzenia oraz twardości samego materiału. Powszechnie wykorzystywana w instalacjach higienicznych stal nierdzewna w gatunku 316L dobrze znosi intensywne cykle pracy niefiltrowanej fali akustycznej.
Jak zintegrować parametry kąpieli z systemami CIP i SIP?
Temperatura zastosowanego roztworu roboczego oraz profil użytej chemii warunkują ostateczny sukces procesu czyszczenia przemysłowego. Twarde osady po aktywnych substancjach farmaceutycznych oraz zżelowane filmy procesowe często opierają się samej sile mechanicznej uderzeń kawitacyjnych. Utrzymanie kąpieli w przedziale od 40 do 60 stopni Celsjusza radykalnie przyspiesza chemiczne rozpuszczanie i emulgowanie trudnych zanieczyszczeń organicznych. Neutralne lub oparte na dedykowanych enzymach środki myjące wchodzą w reakcję z fizyką płynów, precyzyjnie odrywając zbitki cząsteczek od metalowego podłoża.
Stacjonarne urządzenia ultradźwiękowe pełnią niezwykle istotną funkcję jako element wsparcia dla zautomatyzowanych obiegów mycia w miejscu. Fale akustyczne docierają do szczelin, w których standardowy przepływ turbulentny płynów myjących okazuje się zbyt słaby, by wymyć osad. Odpowiednio wdrożony cykl CIP z udziałem myjni właściwie przygotowuje powierzchnię sprzętu do etapu sterylizacji w miejscu, czyli technologii SIP. Usunięcie najdrobniejszych zanieczyszczeń mechanicznych i resztek biofilmu to bezwzględny warunek skuteczności czystej pary wodnej stosowanej na tym etapie. Pozostawione resztki API mogłyby zablokować wymianę ciepła między parą a strukturą metalu, trwale niwecząc cały proces jałowienia infrastruktury.
Wymogi standardu Dobrej Praktyki Wytwarzania (GMP) wymuszają udowodnienie niezawodności każdego wdrożonego rozwiązania higienicznego. Dokumentacja poszczególnych etapów walidacyjnych stanowi podstawę poświadczającą powtarzalność oczyszczania rurociągów ze śladów chemii i leków:
Kwalifikacja projektowa (DQ) szczegółowo weryfikuje zakładany zakres częstotliwości, moc roboczą przetworników oraz precyzję zintegrowanego systemu grzewczego.
Kwalifikacja instalacyjna (IQ) obiektywnie poświadcza poprawny montaż aparatury, kalibrację odpowiednich czujników kontrolnych i chropowatość użytych materiałów.
Kwalifikacja operacyjna (OQ) fizycznie sprawdza równomierny rozkład energii i rzeczywistą siłę zjawiska kawitacji przy użyciu referencyjnych testów foliowych.
Kwalifikacja procesowa (PQ) potwierdza powtarzalność usuwania osadów produkcyjnych za pomocą znormalizowanych wymazów oraz zaawansowanych metod analitycznych chromatografii.
Utrzymanie bezwzględnej czystości nowoczesnej aparatury przetwórczej wymaga wielowymiarowego podejścia do weryfikacji sprzętu i preparatów. Efektywne oddzielanie zanieczyszczeń od struktury materiału opiera się na ścisłym dopasowaniu właściwości fizykochemicznych konkretnego zabrudzenia do odpowiedniej długości fali generowanej przez myjnię. Parametryzacja procesu na etapie wdrożeniowym całkowicie wyklucza stosowanie uniwersalnych programów, które pomijałyby specyfikę różnych leków i syropów. Zastosowanie surowego reżimu walidacyjnego zapewnia pełną zgodność cykli mycia z restrykcyjnymi wytycznymi rynków medycznych. Skrupulatne zarządzanie czyszczeniem trwale eliminuje ryzyko niebezpiecznych zakażeń krzyżowych między partiami produktów i wymiernie przedłuża bezawaryjną pracę kosztownych linii technologicznych.
Kategorie artykułów
Polecane artykuły
Zastosowanie miedzianego granulatu w recyklingu – kluczowe aspekty
Jak grubość, ryflowanie i wilgotność wpływają na trwałość drewnianego tarasu
Jakie są główne wyzwania przy projektowaniu wnękowych szaf na zamówienie?
