Artykuł sponsorowany
Jak model 3D i CAM decydują o wykonalności złożonej formy termoformującej
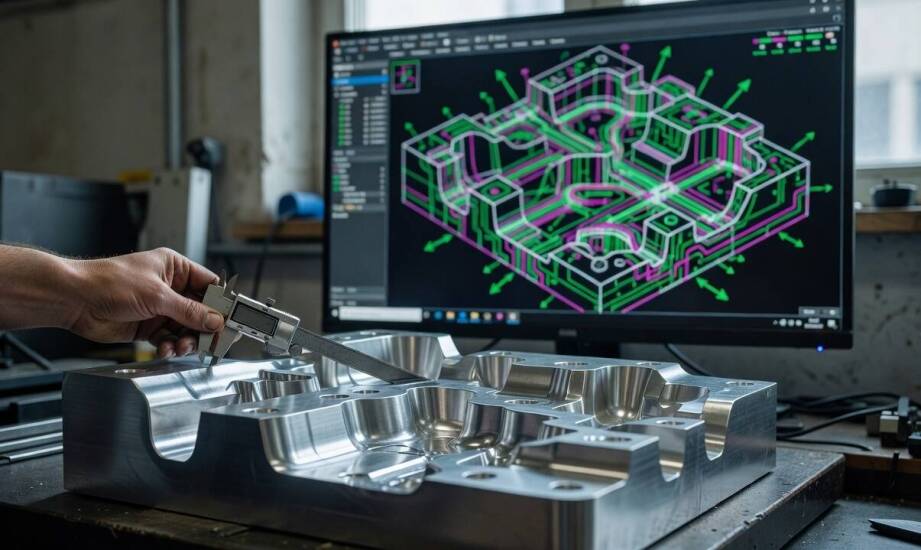
W produkcji form termoformujących wykonalność złożonej geometrii zależy od precyzyjnego przygotowania modelu 3D do obróbki. Błędy popełnione na etapie wirtualnego prototypu rzadko dają się skorygować w późniejszych fazach realizacji. Zazwyczaj ujawniają się dopiero podczas fizycznego usuwania naddatku materiału lub już na docelowej maszynie, gdy gotowa forma nie spełnia wymagań ustalonego cyklu produkcyjnego. Poprawne zaplanowanie procesu wymaga ścisłego powiązania koncepcji przestrzennej z fizycznymi możliwościami obrabiarek.
Weryfikacja geometrii przed wygenerowaniem ścieżek CAM
Przed wyeksportowaniem danych do oprogramowania technologicznego konstruktor musi rygorystycznie sprawdzić kilka kluczowych parametrów bryły. Podstawową kwestią pozostają podcięcia o ujemnym kącie na dłuższych ścianach, które uniemożliwiają wyjęcie gotowego detalu z jednoczęściowego gniazda formującego. Taka geometria wymusza podział narzędzia na wiele współpracujących segmentów, zastosowanie bocznych suwaków lub całkowitą korektę pierwotnego projektu. Równie istotne są pochylenia ścian. Zależnie od wybranego układu i specyfiki materiału termoplastycznego, najczęściej przyjmuje się, że kąty pochylenia wynoszą w granicach 1,5–2° dla matryc żeńskich oraz około 2–4° dla stempli męskich. Są to jednak wielkości orientacyjne, które zawsze dobiera się do konkretnej aplikacji. Należy uwzględnić kurczliwość polimeru po ochłodzeniu, aby zapewnić swobodne odformowanie bez ryzyka zadrapań czy deformacji.
Analiza wirtualnego modelu obejmuje również promienie narożników w najgłębszych strefach. Zbyt ostre krawędzie wywołują nadmierne przerzedzenie folii podczas jej rozciągania w procesie termoformowania, dlatego głębokie wnęki wymagają łagodniejszych przejść. Odległości między wysokimi ściankami w układzie wielogniazdowym planuje się zazwyczaj w relacji do ich docelowej wysokości, choć konkretne proporcje zależą od specyfiki obrabianego materiału. Ułatwia to zachowanie równomiernej grubości dna w opakowaniu i zapobiega tworzeniu się niepożądanych zgrubień. Wszystkie parametry bryły zestawia się następnie z dostępnością dla ostrzy skrawających. Miejsca dojścia frezu wyznacza się z wyprzedzeniem, aby uniknąć uderzenia oprawki o już ukształtowane fragmenty bloku aluminiowego. Ograniczona przestrzeń robocza wewnątrz głębokich gniazd często wymusza podział obróbki na dodatkowe konfiguracje.
Transformacja modelu w kod maszynowy i struktura formy
Oprogramowanie CAM przekształca zatwierdzony model przestrzenny w zbiór precyzyjnych instrukcji dla obrabiarek sterowanych numerycznie. System ten określa najbardziej wydajne głębokości skrawania, prędkości posuwu oraz harmonogram wymiany narzędzi. Prawidłowa sekwencja przejść ma decydujący wpływ na całkowity czas realizacji oraz stabilność wymiarową formy. W pierwszej kolejności usuwa się zgrubnie największe naddatki stopu aluminiowego przy użyciu frezów o dużej średnicy, a dopiero w późniejszych krokach realizuje się wykańczające przejścia profilujące, które nadają docelową gładkość.
Wczesny etap prac obejmuje często nawiercanie długich kanałów chłodzących oraz obróbkę płaszczyzn referencyjnych. Rozbudowane układy wodne projektuje się wewnątrz bryły tak, aby skutecznie obniżać temperaturę kluczowych stref i przyspieszać zastyganie polimeru. Gwarantuje to wyższą wydajność całego cyklu produkcyjnego i chroni arkusz przed lokalnym przegrzaniem. Precyzyjne płaszczyzny bazowe dbają z kolei o to, by narzędzie ściśle dolegało do stołu maszyny, co pozwala utrzymać odpowiednie podciśnienie. Elementy te wymagają specyficznej chropowatości, która blokuje nieszczelności i poprawia przyleganie uszczelek.
Praktyczna realizacja przygotowanej strategii zależy w dużej mierze od parametrów parku maszynowego. Profesjonalnie zaplanowane frezowanie cnc gwarantuje przeniesienie trójwymiarowego wzoru na rzeczywisty blok metalu z zachowaniem setnych części milimetra tolerancji. Producent oprzyrządowania, jakim jest firma Thermo-Tools, wykonuje tego typu złożone detale na zaawansowanych centrach trzy- i pięcioosiowych. Zastosowanie wieloosiowych głowic eliminuje konieczność ciągłego obracania ciężkich bloków materiału, co zmniejsza ryzyko błędu referencyjnego. Własne zaplecze projektowo-produkcyjne wspiera dodatkowe operacje, takie jak szlifowanie płaszczyzn i głębokie wiercenia, domykając cykl powstawania matryc dla maszyn czołowych marek.
Zgodność wizji projektowej z halą produkcyjną
Bezawaryjne wdrożenie nowej formy do produkcji seryjnej opiera się na ciągłości informacyjnej między systemem CAD, algorytmami CAM oraz właściwościami tworzywa docelowego. Świadomie poprowadzona ścieżka narzędziowa redukuje wibracje i zużycie ostrzy, co wprost przekłada się na gładkość powierzchni gniazd formujących i mniejsze opory tarcia przy rozformowywaniu. Skorygowanie problematycznych kątów nachylenia oraz trudnych podcięć przed uruchomieniem wrzeciona chroni przed kosztownymi przestojami. Kiedy projekt przestrzenny idealnie wpisuje się w możliwości wieloosiowych maszyn skrawających, powstała forma pracuje wydajniej i rzadziej ulega awariom temperaturowym. Utrzymanie ścisłego balansu pomiędzy projektem a technologią obróbki to kluczowy warunek przy tworzeniu trwałych matryc do termoformowania na dużą skalę.
Kategorie artykułów
Polecane artykuły

Zastosowanie miedzianego granulatu w recyklingu – kluczowe aspekty

Jak grubość, ryflowanie i wilgotność wpływają na trwałość drewnianego tarasu

Jakie są główne wyzwania przy projektowaniu wnękowych szaf na zamówienie?
