Artykuł sponsorowany
Dlaczego gwintownik pęka najczęściej przy złym przygotowaniu otworu w naprawach maszyn
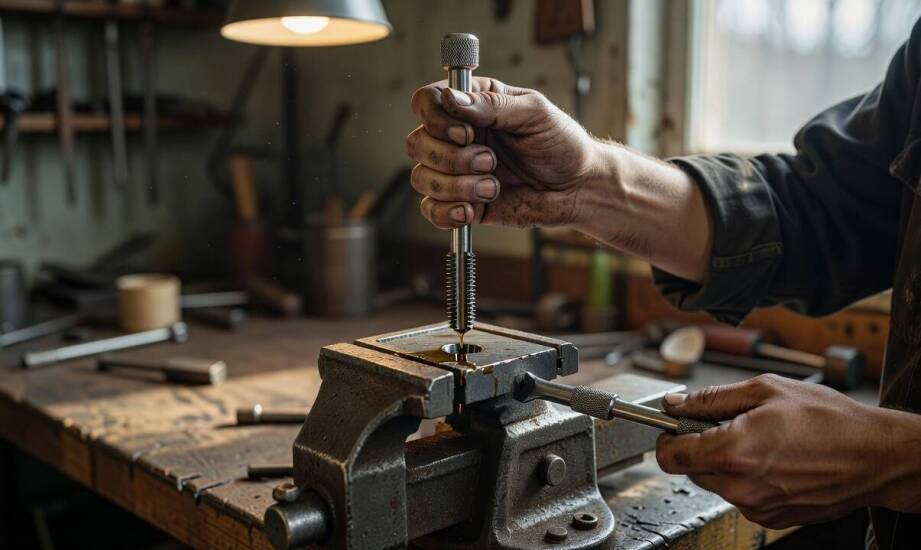
W naprawach ciężkiego sprzętu rolniczego i przemysłowego jednym z najbardziej frustrujących problemów jest zerwany gwint. Uszkodzenia tego typu pojawiają się regularnie w intensywnie eksploatowanych podzespołach, takich jak korek spustowy oleju w ciągniku, elementy siłowników hydraulicznych czy półosie w starszych maszynach. Większość mechaników skupia się na samej technice nacinania nowego zarysu, jednak praktyka warsztatowa pokazuje, że awaria rzadko zaczyna się w momencie użycia narzędzia skrawającego. Prawdziwe źródło pęknięć i nieudanych regeneracji leży niemal zawsze w błędnym przygotowaniu otworu podczas wcześniejszych etapów pracy. Zrozumienie mechaniki powstawania gwintu pozwala uniknąć zniszczenia drogich detali.
Jak przygotować otwór i dopasować narzędzia skrawające
Podstawowym warunkiem udanej regeneracji połączenia śrubowego jest wywiercenie otworu o rygorystycznie dobranej średnicy. Wymiary te nie są przypadkowe i wynikają bezpośrednio z norm technicznych. Tabela gwintów metrycznych wskazuje, że dla zarysu M8 należy zastosować wiertło 6,8 mm, dla M10 optymalna średnica wynosi 8,5 mm, a dla M12 konieczne jest użycie wiertła 10,2 mm. Zastosowanie nawet minimalnie mniejszego rozmiaru powoduje drastyczny wzrost oporów skrawania. W takiej sytuacji rdzeń gwintownika musi przyjąć ogromne siły skrętne, co w twardych materiałach błyskawicznie prowadzi do jego ukręcenia wewnątrz detalu.
Po wywierceniu odpowiedniego otworu absolutnie niezbędnym krokiem jest obróbka krawędzi. Faza wejściowa wykonana pod kątem 45 stopni na głębokość około 1 milimetra gwarantuje centryczne prowadzenie narzędzia od pierwszego obrotu. Zabieg ten likwiduje ostre zadziory powstałe po wierceniu i zapobiega niekontrolowanemu zacinaniu się ostrzy na samym początku pracy. Kiedy lokalne warsztaty zaopatrują się w profesjonalne gwintowniki w Żarach oraz sąsiednich miejscowościach, mechanicy zwracają szczególną uwagę na geometrię nowo zakupionych narzędzi, która musi precyzyjnie współpracować z prawidłowo sfazowanym wejściem.
Wybór odpowiedniego stopu stanowi kolejny kluczowy element całego procesu. Części maszyn rolniczych charakteryzują się wysoką twardością i niejednorodną strukturą, zwłaszcza w przypadku odlewów żeliwnych. W takich warunkach najlepiej sprawdzają się modele wykonane ze stali szybkotnącej z dodatkiem kobaltu (HSS-E). Posiadają one wyższą odporność na ścieranie i przegrzanie. Przy gwintowaniu otworów przelotowych, zwłaszcza w blokach wielokrotnie regenerowanych, wykorzystanie trzyczęściowego zestawu ręcznego pozwala na stopniowe formowanie zarysu bez nadmiernego przeciążania pojedynczego ostrza.
Prowadzenie procesu skrawania i alternatywne metody naprawy
Nawet idealnie dobrany sprzęt zawiedzie, jeśli operator zignoruje zasady redukcji tarcia i odprowadzania urobku. Praca w twardej stali węglowej lub zapieczonym żeliwie wymaga stałego filmu smarnego. Obfite nałożenie dedykowanego preparatu smarnego lub gęstego oleju maszynowego obniża temperaturę skrawania i zapobiega mikropęknięciom na krawędziach tnących. Kluczowa jest również technika operowania pokrętłem. Eksperci zalecają, aby po każdym jednym lub dwóch obrotach roboczych w prawo, wykonać zdecydowany półobrót w lewo. Ten krótki ruch powrotny służy przełamaniu wstęgi wióra, dzięki czemu metalowe opiłki nie zapychają rowków i nie klinują narzędzia.
Równie istotna pozostaje kwestia zachowania właściwej geometrii. Prowadzenie musi być idealnie prostopadłe do powierzchni detalu. Skrzywienie osi już na etapie nacinania pierwszych trzech zwojów skutkuje asymetrycznym rozkładem sił. W warsztatach regeneracyjnych regularna kontrola prostopadłości za pomocą kątownika ślusarskiego w początkowej fazie pracy skutecznie eliminuje ryzyko uszkodzenia nowo tworzonego gwintu.
Zdarzają się jednak sytuacje, w których tradycyjne nacinanie nowego zarysu całkowicie mija się z celem. Dzieje się tak, gdy otwór wykazuje silną owalizację lub materiał uległ znacznemu osłabieniu przez wcześniejsze awarie. Wówczas znacznie bezpieczniejszym rozwiązaniem staje się tulejowanie gniazda lub montaż specjalistycznych wkładek sprężystych. Z kolei w przypadku elementów krytycznych dla bezpieczeństwa i ciągłości pracy, regeneracja bywa całkowicie nieopłacalna. W takich momentach firma Rolmasz dostarczająca sprawdzone części zamienne do maszyn rolniczych i przemysłowych, oferuje gotowe podzespoły. Wymiana całego elementu na nowy często okazuje się rozwiązaniem trwalszym niż czasochłonna odbudowa mocno zniszczonego gniazda.
Trwałe i bezawaryjne odtworzenie gwintu w maszynach narażonych na ekstremalne obciążenia mechaniczne wymaga ścisłego przestrzegania procedur obróbki skrawaniem. Sukces zależy od zachowania odpowiednich proporcji między wielkością wiertła, dokładnością wykonania fazy wejściowej oraz parametrami użytej stali narzędziowej. Cierpliwe prowadzenie pokrętła, dbałość o systematyczne łamanie wióra oraz ciągłe smarowanie przestrzeni roboczej skutecznie minimalizują ryzyko zakleszczenia. Zastosowanie tych sprawdzonych metod pozwala na bezpieczne przywrócenie sprawności technicznej uszkodzonym elementom, gwarantując ich stabilną pracę podczas najcięższych zadań polowych.
Kategorie artykułów
Polecane artykuły

Zastosowanie miedzianego granulatu w recyklingu – kluczowe aspekty

Jak grubość, ryflowanie i wilgotność wpływają na trwałość drewnianego tarasu

Jakie są główne wyzwania przy projektowaniu wnękowych szaf na zamówienie?
